


QR kode

Produkter
Kontakt oss


Faks
+86-579-87223657

E-post

Adresse
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina


|
Evaluering Dimensjon / Vare |
Detaljerte tekniske parametre og verdi levert |
|
Industri |
Halvlederproduksjon, mikroelektronikkpakking, optisk kommunikasjon, teknisk keramikk (GTMS/CTMS hermetisk forseglingsfelt) |
|
Behandle |
GTMS/CTMS Glass/keramikk-til-metall hermetisk forsegling Høytemperatursintring, CTE presis termisk matchende klemme |
|
Løsning |
Spesiell grafittfesteplate med mikrohull med ultrahøy tetthet (enkeltplateareal < 0,01㎡, oppstilt med nesten 1500 mikrohull; totalt sett inneholder nesten 10 000 mikrohull) |
|
Tjenester |
Materialvalg og CTE termisk matchingsanalyse, mikrohulls dype maskineringsverktøybanedesign, teknisk teknisk dokumentasjon, batchproduksjon og full inspeksjon |
|
Resultater |
• Overvant den kontinuerlige flaskehalsen for maskinering av dype hull i 10 000 hull over 10 måneder, og oppnådde null-defektkontroll på mikronnivå |
Under GTMS/CTMS høytemperatursintringsprosessen i mikroelektronikkemballasje, må spesielle grafittarmaturer kombinere mikronnivåpasning med høy termisk motstand og stabilitet. For å møte utfordringene med kantflising, ultrarask verktøyslitasje og kumulativ toleranse i mikrohull med ultrahøy tetthet med små arealer, brukte VeTek 10 måneder på å bryte gjennom flaskehalsen med kontinuerlig dyp bearbeiding for nesten 10 000 mikrohull gjennom materialtilpasning, kutting av kinematisk lukket sløyfe-rekonstruksjon, multidimensjonal rekonstruksjon og reell rekonstruksjon med én sløyfe og reell levering.
|
Kjernekonklusjon:Gjennom ortogonal optimalisering av prosessparametere for dyp bearbeiding av mikrohull og valg av grafitt basert på CTE termisk tilpasning, hoppet utbyttet av bearbeiding av mikrohull fra batch-skraprisiko til en stabil leveringsrate på over 98,5 %. |
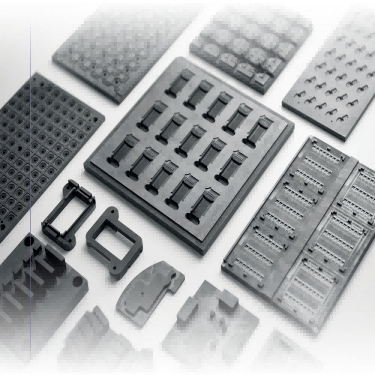
Figur 1 - GTMS/CTMS spesiell grafittfesteplate og strukturelle komponenter for bearbeiding av mikrohull
I den hermetiske GTMS-emballasjeprosessen bestemmer hullkonsistens og termisk deformasjonsmotstand til grafittfesteplater direkte emballasjens hermetisitet og det ferdige produktutbyttet. Nøkkelprosess- og ytelsesindikatorer før og etter VeTek-teamets tekniske gjennombrudd sammenlignes som følger:
|
Evaluering Dimensjon |
Før forbedring (opprinnelig prosessstatus) |
Etter forbedring (VeTek Optimized Solution) |
|
Enkeltplate mikrohulltetthet |
Nesten 1500 hull / 0,01㎡ (Maskinering svært utsatt for flising) |
Nesten 1500 hull / 0,01㎡ (Null-defekt dannes på mikronnivå) |
|
Slitasjehastighet for kontinuerlig bearbeiding |
Slitasjen overskred standarden for hvert 200. hull, noe som forårsaket hulldiameteravvik |
Dedikert belegg og baneoptimalisering, verktøyslitasje redusert med 65 % |
|
Koeffisient for termisk ekspansjon (CTE) Matching |
Konvensjonell grafitt termisk ekspansjon var relativt høy, noe som førte til pinneavvik |
Nøyaktig tilpasset ekspansjonskurve av Kovar-legering |
|
Samlet godkjenningsrate |
Hyppig skrot på grunn av toleranse på mikronnivå som overskrider grensene (<60 %) |
Stabil batchleveringsstandard (≥98,5 %) |
|
Kjernekonklusjon:Glass-til-metall-forsegling med høy tetthet stiller nesten grensekrav til den mikroskopiske geometriske presisjonen og høytemperaturrenheten til spesielle grafittarmaturer. |
Kunden i dette samarbeidet er en FoU- og produksjonsbedrift som spesialiserer seg på høypålitelige sensorer og mikroelektronikk-emballasjekomponenter. Dens kjerneproduksjonslinjer bruker i stor utstrekning GTMS/CTMS (Glass/Ceramic-To-Metal Seal) sintringsprosesser. I høytemperaturforseglingsovner fungerer spesielle grafittarmaturer som høypresisjonsbæreformer, ansvarlige for nøyaktig posisjonering og å holde hundrevis til tusenvis av fine metallstifter (som Kovar-legering) og glasspreformer. Siden en enkelt grafittfesteplate i dette prosjektet måler mindre enn 0,01 kvadratmeter, men likevel må romme nesten 1500 mikrohull, integrerer det komplette armatursettet nesten 10.000 mikrohull med ekstremt tynne vegger mellom hullene. Under høytemperatursintring ved 800°C–1000°C vil enhver liten hulldiameter utenfor toleranse, posisjonsavvik eller løsgjøring av grafittstøv direkte føre til metallstifttilt, sprekker i glassisolasjonen eller til og med fullstendig tap av hermetisitet.
|
Kjernekonklusjon:Høy sprøhet av grafittmateriale, rask slitasje av mikrohull og kumulative toleranser på mikronnivå er kjerneutløserne som fører til partiskrap av grafittarmaturer på 10 000 hullsnivå. |
Før han hentet inn den tekniske arbeidsstyrken for VeTek, møtte kunden alvorlige tekniske flaskehalser under prøveproduksjon og prosessering av små partier: For det første, flising og riving av mikrohullkanter: Grafitt er et porøst sprøtt materiale; under kontinuerlig boring av mikrohull med høy tetthet, forårsaker skjærspenning i det øyeblikket mikroboret går inn og ut lett sprø kantflis ved hullmunningen. For det andre, toleransedrift forårsaket av verktøyets mikroslitasje: Når du behandler tusenvis av mikrohull kontinuerlig, forsterkes slitasjen på fine borkroner, noe som fører til at hulldiametre i dype hull viser en avsmalnende gradient, der et avvik på bare noen få mikron fører til svikt og utrangering av hele fikstursettet som inneholder nesten 10,000 hull. For det tredje, uoverensstemmelse med termisk ekspansjon og støvforurensning: Høytemperatur-CTE for vanlige grafittmaterialer samsvarer ikke med metallstifter, og fint støv renner lett av og forurenser glassintringsgrensesnittet.
|
Kjernekonklusjon:Gjennom verktøybanealgoritmeoptimalisering, dynamisk skjærehastighetskompensasjon og dedikerte anti-chipbelagte mikrobor, overvinnes utfordringene med mikrohullkantflising og akkumulering av dyphullstoleranse fullstendig. |
For å løse vanskelighetene med å bearbeide 10 000 mikrohull dypt, rekonstruerte VeTek R&D-teamet skjærekinematikkmodellen og implementerte systematisk prosessteknikk:
· Verktøybanealgoritme og rekonstruksjon av dykkmating:Optimalisert matehastighet og segmentert rotasjonshastighet gjennom ortogonale eksperimenter, ved å ta i bruk en mikro-feed pulsed dykk-strategi for effektivt å redusere maskineringsstøtskjærkraften med over 45 %, og eliminere hullmunnflisningsfeil.
· Anti-chipping-mikrobor og flisfjerning Flowfeltoptimalisering:Skreddersydde ultrafinkornede diamantbelagte mikrobor kombinert med et pulsert negativt trykk mikrokjølende sponfjerningssystem økte verktøyets slitasjebestandighet med mer enn 3 ganger, noe som sikrer at hulldiameterdrift over 1500 mikrohull per enkelt plate forblir under ±0,002 mm.
|
Prosessparameter / dimensjon |
Opprinnelig prosess |
VeTek Optimalisert prosess |
|
Mikrohullsmaskinering fôrstrategi |
Konstant høyhastighets kontinuerlig dykk (høy slagkraft) |
Segmentert faset hastighet + Micro-feed pulsstrategi |
|
Valg av mikroborverktøy |
Konvensjonell ubestrøket mikro wolframkarbidbor |
Proprietær ultrafinkorn anti-chip-diamantbelagt mikrobor |
|
Fjerning og kjøling med dype hull |
Fjerning av konvensjonell luftblåsende spon (restakkumulering av støv) |
Høyt negativt trykk puls dynamisk sug + Airflow mikro-justering |
|
Hull Munn Chipping Control |
Hullkantflisningsgrad > 8 % |
Helt og glatt hull, flishastighet < 0,05 % |
|
Kjernekonklusjon:Utvalgt spesialgrafitt med høy termisk ledningsevne som nøyaktig matcher Kovar-legering CTE etablerer en lukket sløyfe av 'Optisk + CMM' full inspeksjon og ultralydsrensing, og oppnår null-defekt levering av 10 000 hull. |
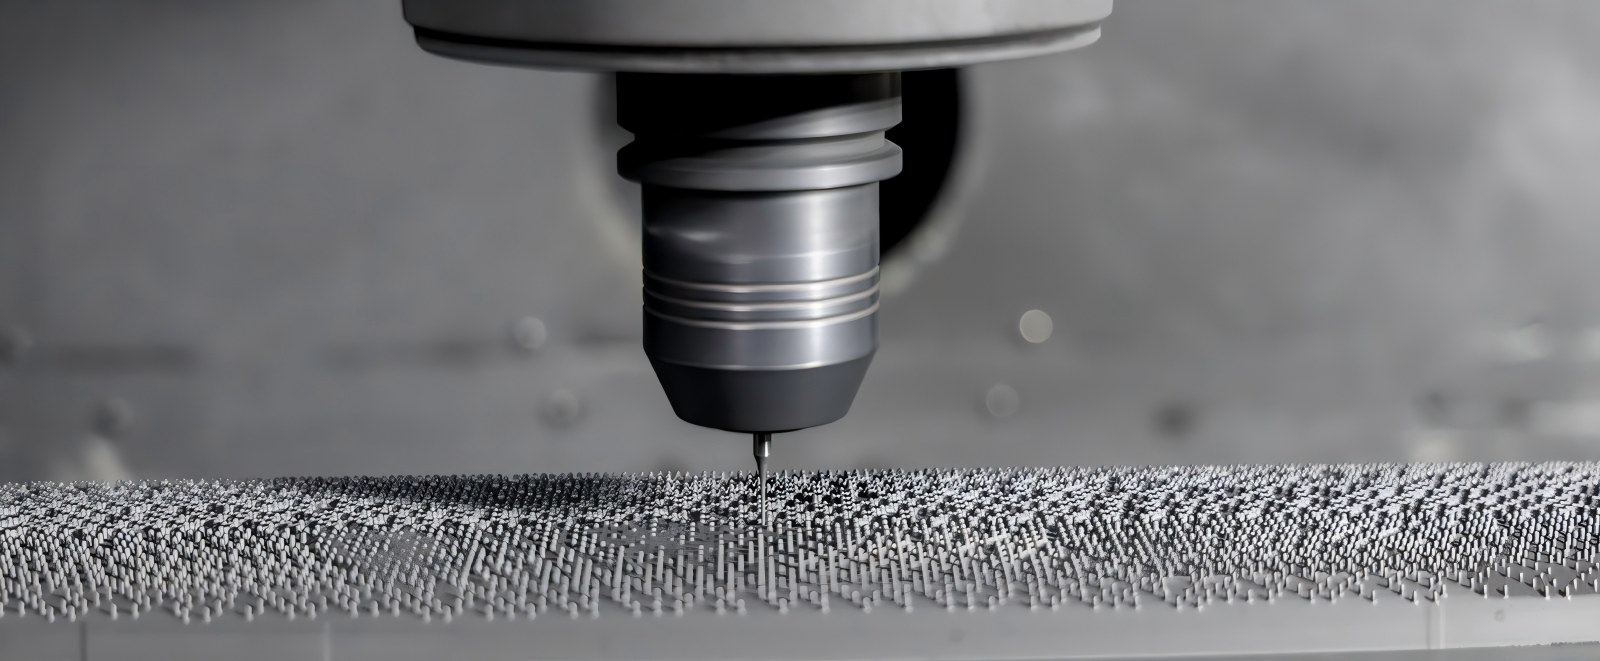
Figur 2 - Ekte detaljer av spesiell grafittfesteplate med null overflateflis og høypresisjon mikrohull-array
· Materialtilpasningsløsning:Strengt utvalgt isostatisk spesialgrafitt med høy renhet med en tett mikrostruktur og utmerket termisk stabilitet ved høye temperaturer. Dens termisk ekspansjonskoeffisient (CTE) samsvarer i høy grad med Kovar-legeringen, og undertrykker sintring ved høy temperatur og løsgjøring av mikrostøv betydelig.
· Samarbeidsinspeksjon og dyprengjøring:Kvalitetskontrolllinjen introduserte et komplementært system med 'Optisk bildemåleinstrument + fullautomatisert koordinatmålemaskin (CMM)'. Optisk bildebehandling skanner raskt avstanden til 10 000-hulls-arrayen, mens CMM verifiserer dyphulls vinkelrett og romlige sporplasseringer; til slutt supplert med flertrinns gradient-ultralydrensing for å fjerne gjenværende grafitturenheter dypt inne i mikroblinde hull, og oppnå renslighet i halvlederkvalitet.
|
Kjernekonklusjon:Gir profesjonelle tekniske svar angående valg av GTMS/CTMS armaturmateriale, toleransegrenser for mikrohull og levetid ved høye temperaturer. |
Figur 3 - VeTek High-Precision CNC Machining Center
Spørsmål: Hva er minimum hulldiameter og ultimate toleranser for mikrohullsmaskinering av spesialgrafittarmaturer med høy tetthet?
EN:VeTek har mikrobearbeidingsmuligheter for hulldiametre under 0,2 mm. Hulldiametertoleranser kan kontrolleres stabilt innenfor ±0,003 mm, og sann rundhet så vel som posisjonstoleranser for 1500 hull på en enkelt plate når ±0,005 mm, og tilfredsstiller fullt ut GTMS-emballasjekrav for høydensitetsstifter.
Spørsmål: Hvorfor må GTMS hermetiske sintringsarmaturer nøyaktig matche CTE til Kovar-legering?
EN:Under 800°C–1000°C sintringssyklusen, hvis CTE til fiksturen og metallpinnene er inkonsekvente, vil skjærspenning som genereres av kjølesammentrekning forårsake pinneforskyvning, sprekkdannelse i glasskroppen eller forseglingssvikt. Nøyaktig CTE-tilpasning sikrer synkronisert ekspansjon og sammentrekning, og forbedrer hermetisk utbytte.
Spørsmål: Hvordan sikrer ultralydrenseprosessen at det ikke blir igjen grafittstøv inne i dype mikrohull?
EN:Vi bruker et multi-frekvens gradient ultralydgenereringssystem kombinert med avionisert vann og spesialiserte rengjøringsmedier. Ved å utnytte høyfrekvente kavitasjonseffekter blir fine grafittpartikler dypt inne i mikrohull og blinde hull fullstendig strippet, etterfulgt av høyrent nitrogenblåsing og vakuumtørking for å oppnå ren forsendelse på halvledernivå.
Innenfor halvleder- og mikroelektronikk hermetisk emballasje, bestemmer mikron-nivå maskineringspresisjon og termodynamisk stabilitet til bærere direkte emballasjeutbytte og utstyrsutnyttelse. Ved å stole på kontinuerlig akkumulering i materialer med høy renhet, presisjonsmaskinering og produksjon av kritiske halvlederkomponenter, overvant VeTek med suksess produksjonsbarrieren på industrinivå på 1500 mikrohull tett oppstilt på en 0,01㎡ plate, og realiserer svært pålitelig masseproduksjon av spesialgrafittarmaturer på 10 000 hulls nivå.
Som en produksjonsbedrift fokusert påutvikling av CVD SiC, TaC-belegg, Solid SiC og kritiske halvledermaterialer og komponenter, VeTek leverer kontinuerlig materialeløsninger med høy ytelse for halvlederproduksjon, krystallvekst og prosessfelt med høy temperatur. Samtidig, som adresserer applikasjonskrav innen hermetisk emballasje, høytemperatursintring og presisjonsposisjonering, tilbyr VeTek ingeniørtjenester inkluderthøyrent grafittmaterialevalg, presisjonsmaskinering og tilpasset produksjonsstøtte.
Hvis du søker høypresisjonsgrafittkomponenter som er egnet for GTMS/CTMS hermetiske forseglingsprosesser, eller trenger materialtilpasning, strukturell optimalisering og prøvevalidering, kan du gjerne kontakte VeTek-ingeniørteamet. Vi vil gi deg one-stop teknisk støtte fra materialvalg til presisjonsproduksjon.
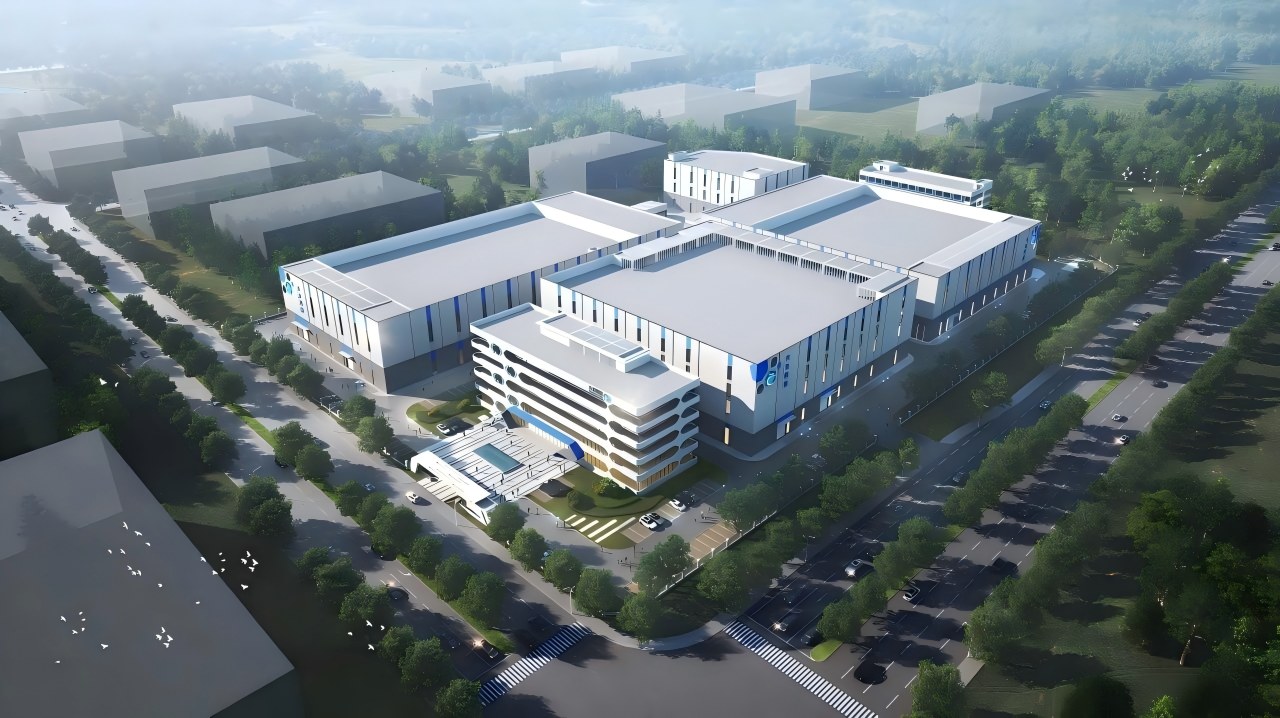
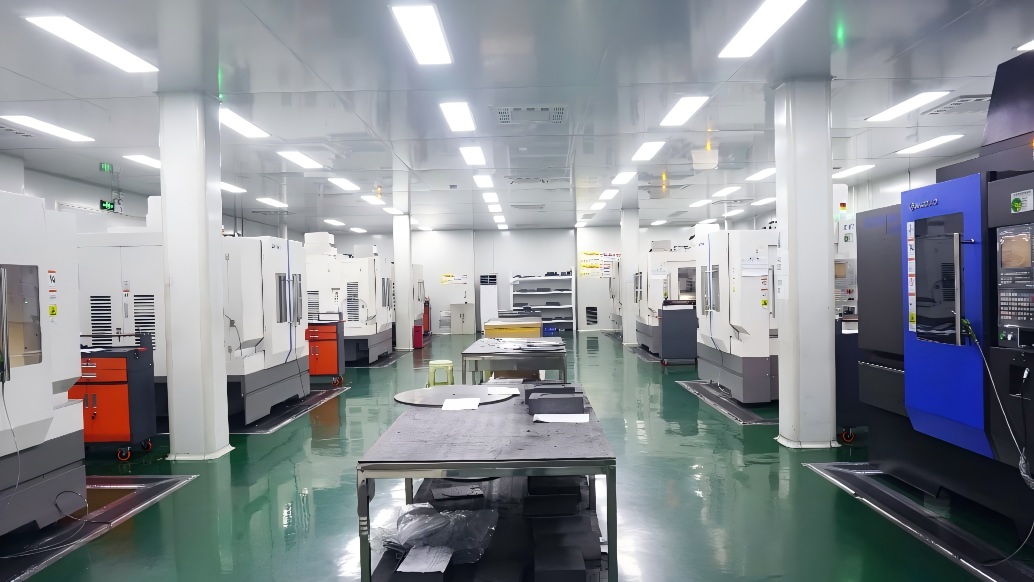
Figur 4 - Panoramautsikt over VeTek Special Materials FoU og presisjonsproduksjonsbase
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina